


L'épaisseur de paroi est un facteur critique lors de la découpe de tubes, mais elle est souvent négligée lorsque les fabricants évaluent une machine de découpe orbitale . Les acheteurs peuvent se concentrer d'abord sur le diamètre extérieur du tuyau, la puissance du moteur ou la vitesse de coupe, tandis que l'épaisseur de la paroi détermine discrètement bon nombre des conditions de coupe réelles.
Un tube à paroi mince et un tuyau à paroi épaisse peuvent avoir le même diamètre extérieur mais nécessitent des stratégies de coupe très différentes. Le tube fin peut être plus facile à couper car il y a moins de matière à enlever, mais il est plus vulnérable à la déformation, à une pression de serrage excessive, aux vibrations et à un mauvais support. Un tube à paroi épaisse est généralement plus stable structurellement, mais il impose des exigences plus élevées en termes de puissance de coupe, d'outillage, de contrôle de l'avance et de rigidité de la machine.
Pour cette raison, l'épaisseur de paroi doit être prise en compte ainsi que le diamètre du tuyau, le matériau, l'outillage, les paramètres de coupe et la qualité finie requise. Ceci est particulièrement important pour les fabricants travaillant avec des tubes en acier inoxydable, des canalisations de traitement de précision et d'autres applications où le tube doit être coupé avec précision et préparé pour un soudage ou un assemblage ultérieur.
Comprendre comment l'épaisseur de paroi affecte les machines de découpe orbitale peut aider les acheteurs à sélectionner le bon équipement et aider les opérateurs à établir des conditions de coupe plus stables.
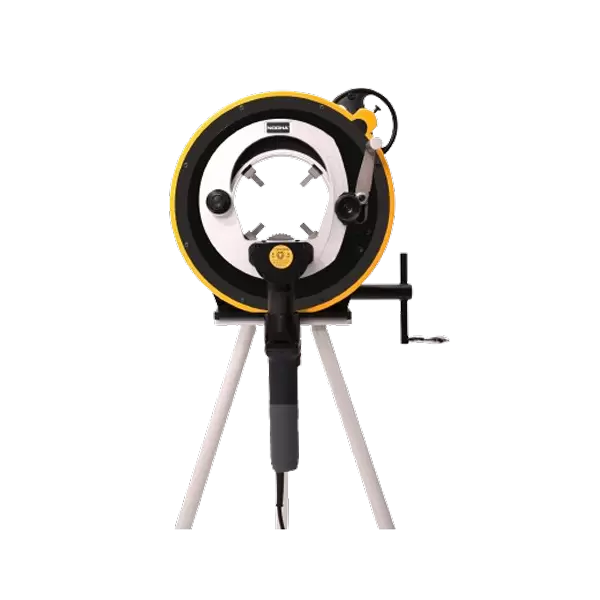
Lors de la coupe orbitale, l'outil de coupe se déplace autour du tuyau tout en retirant progressivement la matière de la paroi du tube. La quantité de matériau à enlever dépend fortement de l’épaisseur du mur.
Une paroi plus fine signifie une section de coupe plus petite. Cela peut réduire la résistance rencontrée par l'outil, mais cela signifie également que le tuyau a moins de matériau pour conserver sa forme.
Un mur plus épais présente une situation différente. Le tuyau est généralement plus résistant à la déformation externe, mais l’outil de coupe doit enlever plus de matière, augmentant ainsi la charge mécanique sur l’équipement.
Cela crée deux défis différents.
Les tubes à paroi mince sont principalement sensibles à :
Pression de serrage
Centrage des tuyaux
Force de coupe
Vibration
Support de tuyau
État de l'outil
Contrôle de l'alimentation
L'objectif principal est de conserver la géométrie d'origine du tube tout en permettant à l'outil de couper en douceur.
Les tuyaux à paroi épaisse sont plus susceptibles de présenter des problèmes :
Capacité du moteur
Durabilité des outils de coupe
Rigidité des machines
Contrôle de l'alimentation
Efficacité de coupe
Gestion de la chaleur
L'objectif principal est de fournir une capacité de coupe suffisante sans surcharger la machine ou l'outillage.
Par conséquent, l’épaisseur de la paroi ne détermine pas simplement si un tuyau est « facile » ou « difficile » à couper. Cela change le type de défis que le système de découpe doit gérer.
Les tubes à paroi mince sont courants dans les applications où la propreté des extrémités des tuyaux, la cohérence dimensionnelle et une préparation au soudage de haute qualité sont importantes.
Cependant, leur rigidité structurelle relativement faible les rend plus sensibles aux forces extérieures.
Lorsque la paroi devient plus mince, le tuyau peut être plus facile à comprimer ou à déformer.
Si le système de serrage applique une pression excessive, le tube rond peut devenir légèrement ovale ou aplati. Lorsque cela se produit, l'outil de coupe ne fonctionne plus avec la géométrie d'origine de la pièce.
Cela peut conduire à :
Extrémités de tuyaux inégales
Variation dimensionnelle
Mauvais aménagement
Difficulté lors du soudage
Travaux de finition supplémentaires
Une machine de découpe de tube orbitale bien conçue doit donc fournir un maintien stable sans comprimer inutilement le tube.
Un tube à paroi fine ne nécessite pas nécessairement plus de puissance de coupe. Dans de nombreux cas, la plus grande préoccupation est de contrôler les forces appliquées à la pièce.
L'opérateur doit prêter attention à :
Force de serrage
Acuité des outils
Vitesse d'avance
Vitesse de coupe
Support de tuyau
Stabilité des machines
De petits changements dans ces conditions peuvent avoir un effet notable sur le résultat final.
L'augmentation de l'épaisseur de la paroi augmente généralement la quantité de matériau que l'outil de coupe doit retirer.
Cela augmente la charge de coupe et peut imposer des exigences plus élevées à l'ensemble du système de la machine.
L’outil de coupe doit parcourir une plus grande section transversale de matériau.
Par conséquent, le traitement des tuyaux à paroi épaisse peut nécessiter :
Plus de force de coupe
Un outillage plus solide
Capacité du moteur plus élevée
Transmission plus stable
Alimentation contrôlée
Une plus grande attention à la génération de chaleur
Si la machine n'est pas adaptée à l'application, le processus de découpe peut devenir plus lent ou moins stable.
Lors de la sélection d’une machine de découpe de tuyaux orbitale, les fabricants ne doivent pas seulement se demander si la machine peut s’adapter au diamètre du tuyau.
Ils doivent également confirmer l'épaisseur de paroi supportée pour le matériau spécifique en cours de traitement.
Une machine capable de serrer physiquement un tuyau de grand diamètre n'est pas nécessairement optimisée pour couper sa paroi la plus épaisse.
Cette distinction est importante lorsque l’on compare différentes machines.
La force de coupe est l’un des liens les plus importants entre l’épaisseur de la paroi et les performances de la machine.
Comme il faut enlever davantage de matière, l’outil de coupe rencontre généralement une plus grande résistance.
Cependant, la force de coupe n’est pas déterminée uniquement par l’épaisseur de la paroi.
Il est également influencé par :
Matériau du tuyau
Géométrie de l'outil
Acuité des outils
Vitesse de coupe
Vitesse d'avance
Diamètre du tuyau
Rigidité des machines
Caractéristiques du moteur
Par exemple, un tube en acier inoxydable relativement fin peut avoir un comportement de coupe très différent d'un tube plus épais fabriqué à partir d'un alliage plus dur.
C'est pourquoi un fabricant expérimenté de machines de découpe orbitale devrait évaluer l'application complète au lieu de recommander un équipement sur la base d'une seule spécification.
L'outil de coupe est directement impliqué dans le processus d'enlèvement de matière, c'est pourquoi l'épaisseur de la paroi doit être prise en compte lors de la sélection de l'outillage.
Un outil adapté aux tubes à paroi mince peut ne pas fournir les mêmes performances lorsqu'il est utilisé pour un matériau beaucoup plus épais.
Pour les applications à parois minces, l’objectif est un enlèvement de matière contrôlé et efficace.
Un outil de coupe approprié peut aider à minimiser la force inutile sur le tuyau et à réduire le risque de :
Déformation
Bavures
Vibration
Chaleur excessive
Mauvaise finition de surface
Le tranchant des outils est particulièrement important. Un tranchant usé peut augmenter la résistance et rendre un tube fin plus difficile à traiter en douceur.
Des parois plus épaisses imposent des exigences plus élevées en matière de durabilité des outils.
Le tranchant doit rester efficace tout en enlevant une plus grande quantité de matière. Si l’outil n’est pas adapté à l’application, l’usure peut s’accélérer et la résistance à la coupe peut augmenter.
Pour les fabricants utilisant des machines de découpe orbitale pour plusieurs spécifications de tubes, le maintien d'un outillage adapté à différentes plages d'épaisseurs de paroi peut améliorer à la fois la cohérence et la productivité.
L'épaisseur de la paroi influence également la vitesse de coupe qui peut être utilisée efficacement.
Un tube à paroi mince contient moins de matériau sur toute la section de coupe, de sorte que le processus de coupe peut être réalisé plus rapidement dans des conditions appropriées.
Un tuyau à paroi épaisse nécessite généralement que l'outil enlève plus de matière, ce qui peut nécessiter des conditions de coupe plus contrôlées.
Cependant, plus vite n’est pas toujours mieux.
Si la vitesse de coupe est trop agressive pour l'épaisseur de la paroi et le matériau, le résultat peut inclure :
Force de coupe accrue
Vibrations excessives
Usure plus élevée des outils
Mauvaise qualité de coupe
Une plus grande génération de chaleur
À l’inverse, une coupe trop lente peut réduire la productivité et augmenter la durée pendant laquelle l’outil reste en prise avec le matériau.
La vitesse de coupe appropriée doit donc être déterminée par la relation entre l'épaisseur de la paroi, le matériau, l'outillage et la capacité de la machine.
La vitesse d'avance détermine la rapidité avec laquelle l'outil de coupe avance dans le matériau.
Lors de la coupe d'un tuyau à paroi épaisse, une avance excessive peut exercer une charge importante sur l'outil de coupe et le système d'entraînement.
Lors de la coupe d'un tube à paroi mince, une avance excessive peut également être problématique car le tube lui-même peut ne pas avoir une rigidité structurelle suffisante pour résister aux forces résultantes.
L’objectif est de contrôler l’enlèvement de matière plutôt que de simplement maximiser la vitesse d’alimentation.
Une machine de découpe orbitale stable doit permettre à l'opérateur d'établir une condition d'avance qui correspond à la pièce réelle.
Pour les environnements de production, un contrôle cohérent de l’alimentation peut également réduire les variations entre les différentes sections de tuyaux.
L'une des différences les plus importantes entre le traitement des tubes à parois minces et épaisses est le comportement à la déformation.
Une paroi épaisse offre généralement une plus grande résistance aux forces extérieures. Une paroi mince a moins de support structurel et peut donc changer de forme plus facilement.
Si un tube à paroi mince est serré de manière trop agressive, le tube peut être comprimé avant même que la coupe ne commence.
Cela signifie que la déformation peut parfois être provoquée par le système de maintien de la pièce plutôt que par l'outil de coupe.
Le système de serrage doit maintenir le tube solidement tout en répartissant la force de manière appropriée.
Même lorsque la force de serrage est correcte, les forces de coupe peuvent influencer un tube à paroi mince.
Si l'outil rencontre une résistance excessive, des forces mécaniques peuvent être transférées dans la pièce.
C'est pourquoi le contrôle de la déformation doit être pris en compte lors de la sélection d'une machine de découpe de tubes orbitale pour les applications à parois minces.
Un centrage correct devient particulièrement important lors du traitement de tubes à paroi mince.
Si le tuyau n'est pas positionné correctement, l'outil de coupe peut rencontrer des conditions de paroi différentes sur toute la circonférence.
Cela peut entraîner une résistance à la coupe incohérente et un bord fini irrégulier.
Un système de serrage à centrage automatique peut aider à maintenir une relation plus cohérente entre le tuyau et la tête de coupe.
Cependant, le mécanisme de serrage de la machine ne constitue qu'une partie de la solution. L'opérateur doit également s'assurer que le tube est correctement inséré, mis en place et soutenu.
La rigidité de la machine devient de plus en plus importante à mesure que les forces de coupe augmentent.
Pour les tubes à paroi épaisse, le système de coupe doit résister à des charges mécaniques plus importantes tout en maintenant la relation correcte entre l'outil et la pièce à usiner.
Si la structure de la machine ou les composants mécaniques ne sont pas suffisamment stables, des vibrations peuvent se produire.
Les vibrations peuvent contribuer à :
Coupe inégale
Usure des outils
Extrémités de tuyaux rugueuses
Répétabilité réduite
Résistance accrue à la coupe
Une machine de découpe de tubes orbitale robuste doit donc offrir une stabilité structurelle suffisante pour sa plage d'épaisseur de paroi prévue.
Les vibrations ne sont pas uniquement causées par l’épaisseur de la paroi, mais celle-ci peut influencer la façon dont la pièce à usiner réagit aux forces de coupe.
Les tubes à paroi fine peuvent parfois vibrer plus facilement car leur structure est moins rigide.
Les tuyaux à paroi épaisse peuvent mieux résister aux vibrations de la pièce à usiner, mais les forces de coupe plus élevées impliquées peuvent imposer des exigences plus élevées à la machine.
Les sources potentielles de vibrations comprennent :
Mauvais serrage
Paramètres de coupe incorrects
Outils usés
Composants mécaniques desserrés
Support de tuyau inadéquat
Rigidité de la machine insuffisante
Pour des résultats cohérents, les opérateurs doivent considérer le tube et la machine comme un seul système de coupe complet.
Le support des tuyaux devient particulièrement important lors du traitement de tubes longs.
Un tube à paroi mince peut être plus flexible, ce qui le rend susceptible de se plier ou de bouger sous son propre poids.
Si le tube se déplace pendant la coupe, la relation entre la pièce et l'outil de coupe peut changer.
Cela peut affecter :
Précision de coupe
Rondeur du tuyau
Carré de coupe
Qualité des surfaces
Répétabilité
Des supports ou accessoires supplémentaires peuvent aider à maintenir la position du tuyau.
Lors de l'utilisation de machines de découpe orbitale, le support doit être planifié en fonction de la longueur du tuyau, du diamètre, de l'épaisseur de la paroi et du matériau plutôt que de compter uniquement sur le système de serrage intégré de la machine.
L'épaisseur de la paroi a également un effet indirect sur les conditions thermiques lors de la découpe.
Une paroi plus épaisse signifie que davantage de matière doit être retirée, ce qui augmente potentiellement la quantité d'énergie transférée dans le processus de découpe.
Si les conditions de coupe ne sont pas adaptées, une chaleur excessive peut contribuer à :
Usure des outils
Changements de surface
Durée de vie réduite de l'outil
Instabilité dimensionnelle
Consistance de coupe inférieure
La génération de chaleur est influencée par de nombreux facteurs, notamment le matériau, l'état de l'outil, la vitesse de coupe, l'avance et la configuration de la machine.
Par conséquent, l’épaisseur de paroi doit être considérée comme faisant partie d’un ensemble de paramètres plus vaste plutôt que traitée comme une variable isolée.
L'acier inoxydable est largement utilisé pour les applications nécessitant une résistance à la corrosion, une propreté et des performances mécaniques fiables.
C'est également un matériau important pour le traitement de précision des tubes.
Lors de la sélection d'une machine de découpe de tuyaux en acier inoxydable, les acheteurs doivent fournir à la fois des informations sur le matériau et des exigences en matière d'épaisseur de paroi.
Différentes qualités d'acier inoxydable peuvent se comporter différemment lors de la coupe, tandis que les changements d'épaisseur de paroi peuvent altérer la résistance à la coupe et la stabilité de la pièce.
Pour les tubes en acier inoxydable à paroi mince, le contrôle de la déformation et le serrage deviennent particulièrement importants.
Pour les tubes en acier inoxydable plus épais, la capacité de coupe, l’outillage et la rigidité de la machine deviennent plus importants.
Cela démontre pourquoi la simple mention « acier inoxydable » ne suffit pas pour demander une recommandation d'équipement.
Le diamètre du tuyau et l’épaisseur de la paroi doivent toujours être évalués ensemble.
Considérons deux tuyaux de même diamètre extérieur. L'un peut avoir une paroi relativement mince tandis que l'autre a une paroi sensiblement plus épaisse.
Leur comportement de coupe peut être complètement différent.
La version à paroi mince peut nécessiter une plus grande attention aux points suivants :
Serrage
Soutien
Centrage
Déformation
La version à paroi épaisse peut être plus exigeante en matière de :
Puissance du moteur
Outillage
Contrôle de l'alimentation
Rigidité des machines
Par conséquent, la sélection de la machine doit être basée sur :
Diamètre extérieur + épaisseur de paroi + matériau + exigences de coupe
This combination gives an orbital cutting machine supplier a much clearer understanding of the actual application.
Wall thickness should be included in the initial machine-selection process rather than considered only after equipment has been purchased.
Buyers should pay particular attention to:
Clamping design
Self-centering capability
Deformation control
Cutting accuracy
Tool options
Pipe support
Machine stability
A machine with high cutting power is not automatically the best choice if the main application involves delicate thin-walled tubing.
The priorities may shift toward:
Cutting capacity
Motor power
Machine rigidity
Tool durability
Feed control
Continuous operating capability
Heat management
The machine should be capable of handling the required wall thickness without excessive strain.
Several common mistakes can reduce cutting performance.
A machine's diameter range does not tell the whole story.
The supported wall thickness must also match the intended application.
Thin-wall tubes may require less cutting force but can be more difficult to hold and cut without deformation.
Different wall thicknesses may require different combinations of speed, feed, and tooling.
A worn tool can increase cutting resistance and affect performance even when the machine itself is operating normally.
Long, thin-walled tubes can move or sag during processing if they are not properly supported.
If the thickest pipe specification is already close to the equipment's maximum capability, there may be less operating flexibility for production.
Manufacturers processing a wide range of tubes can improve consistency by establishing application-specific cutting procedures.
Maintain appropriate cutting tools for different pipe materials and wall thicknesses.
Develop clear clamping procedures for thin- and thick-walled tubing.
Determine suitable speed and feed conditions for different combinations of material and wall thickness.
Inspect cutting tools regularly and replace worn components before cutting quality declines.
Check clamping systems, bearings, transmission components, guides, and other mechanical parts for wear or looseness.
Use appropriate external support when the workpiece length or flexibility requires it.
These measures help orbital cutting machines deliver more consistent performance across a wider range of pipe specifications.
Lorsqu'ils contactent un fournisseur de machines de découpe orbitale, les acheteurs doivent fournir un diamètre supérieur au diamètre extérieur du tuyau.
Les informations utiles comprennent :
Diamètre minimum du tuyau
Diamètre maximal du tuyau
Épaisseur minimale de paroi
Épaisseur de paroi maximale
Matériau du tuyau
Longueur du tuyau
Précision de coupe requise
Qualité de coupe requise
Volume de production
Fréquence de coupe
Si un biseautage est requis
Fonctionnement manuel ou automatisé
Ces informations permettent au fournisseur d'évaluer la demande complète.
Cela réduit également le risque de sélectionner une machine sur la base d'une seule spécification qui ne représente pas les exigences réelles de production.
Le choix de l'équipement en fonction de la plage réelle d'épaisseur de paroi peut améliorer bien plus que la qualité de coupe.
Cela peut également influencer l’efficacité globale de la production.
Lorsque la machine, l’outillage et les paramètres sont correctement adaptés, les fabricants peuvent potentiellement réaliser :
Coupe plus cohérente
Usure réduite des outils
Déformation réduite
Meilleure répétabilité
Moins de composants rejetés
Moins de finition manuelle
Des cycles de production plus prévisibles
Pour les fabricants traitant plusieurs spécifications de tubes, ce processus de mise en correspondance peut être particulièrement utile.
L'épaisseur de la paroi a une influence significative sur les performances de coupe orbitale car elle modifie à la fois le comportement mécanique du tube et les exigences imposées au système de coupe.
Les tubes à paroi mince sont généralement plus sensibles à la pression de serrage, au centrage, au support, aux vibrations et à la déformation. Les tuyaux à paroi épaisse nécessitent généralement une plus grande capacité de coupe, un outillage plus durable, une plus grande rigidité de la machine et des paramètres de coupe soigneusement contrôlés.
Cependant, l’épaisseur des parois ne doit jamais être prise en compte indépendamment. Le diamètre du tuyau, le matériau, l'outil de coupe, l'avance, la vitesse de coupe, la structure de la machine, la méthode de serrage et les exigences de production interagissent tous avec l'épaisseur de la paroi pour déterminer le résultat de coupe final.
Pour cette raison, les fabricants doivent fournir des spécifications complètes sur les tuyaux lors de la sélection des machines de découpe orbitale. Plutôt que de choisir un équipement en fonction uniquement du diamètre ou de la puissance du moteur, les acheteurs doivent évaluer si la configuration complète de la machine est adaptée à la plage d'épaisseurs de paroi réelle qu'ils doivent traiter.
Pour les tubes en acier inoxydable à paroi mince, le contrôle de la déformation et un serrage stable peuvent figurer parmi les considérations les plus importantes. Pour les tuyaux industriels plus épais, la capacité de coupe, la durabilité des outils et la rigidité de la machine peuvent devenir des priorités plus importantes.
En fin de compte, la meilleure machine de découpe orbitale n’est pas simplement celle ayant la plus grande capacité ou la plus grande puissance. Il s'agit de l'équipement dont le système de coupe, l'outillage, le serrage et les paramètres de fonctionnement sont correctement adaptés au matériau, au diamètre, à l'épaisseur de paroi et aux exigences de production.
En comprenant comment l'épaisseur des parois affecte la force de coupe, la déformation, l'outillage, la vitesse, les vibrations et la capacité de la machine, les fabricants peuvent prendre des décisions plus éclairées en matière d'équipement et obtenir des résultats plus propres, plus cohérents et plus reproductibles avec leurs machines de découpe orbitale.

15251441199
182 6159 2800
152 5144 1199



 Langue

 Retour

 Précédente
 Suivant

 Jun 04,2026


 Laisser un message